

Nästa generations vibrationsdämpning
Vibrationsskador hör alltjämt till den vanligaste godkända arbetssjukdomen inom byggbranschen. Varje år drabbas hundratals yrkesproffs av permanenta neurologiska och muskulära skador som vita fingrar, nedsatt känsel, kronisk smärta och stickningar.
Så sent som i september 2026 publicerade Arbetsmiljöverket en rapport baserad på över 4 000 utförda kontroller. Den visar att mer än 80 procent av de kontrollerade arbetsplatserna hade allvarliga brister i det systematiska arbetsmiljöarbetet gällande vibrationer. Enligt rapporten är en vanligt förekommande missuppfattning bland arbetsgivarna att det räcker att köpa in ”bra” maskiner, vilket gör att man missar att reglera tiden som medarbetarna använder verktyget. Alarmerande är också att vibrationsskador, enligt rapporten, tycks krypa allt längre ned i åldrarna och att många anmärkningsvärt unga hantverkare redan drabbats av permanenta, livslånga funktionsnedsättningar.
”För byggföretag kan vibrationsdämpande teknik vara en verklig game changer på arbetsplatsen”
I den här texten kommer vi dock att fokusera på de tekniska aspekterna av vibrationsdämpning, snarare än de arbetsmiljörelaterade problemen och deras medicinska effekter. Genom att förklara hur tekniken fungerar och visa att vibrationsdämpning också kan boosta produktiviteten, hoppas vi kunna inspirera fler till att uppgradera maskinparken.
För att kunna göra detta på bästa sätt har vi inför detta reportage pratat med två av de tillverkare på marknaden som kommit längst inom vibrationsdämpande teknik i skrivande stund, Makita och Hilti. Men också med slutanvändare som faktiskt använder de nya maskinerna på jobbet.
Två lagstadgade värden
En kort sammanfattning av vibrationsvärden innan vi kastar oss in bland maskinerna. En maskins vibrationsnivå mäts i tre riktningar samtidigt med hjälp av en elektronisk sensor monterad direkt på maskinens handtag, och anges i enheten meter per sekundkvadrat (m/s²). För att beräkna en arbetstagares dagliga vibrationsbelastning vägs maskinens vibrationsnivå samman med den effektiva körtiden under en 8-timmars arbetsdag.
Ofta testas och redovisas en maskins vibrationsnivåer för olika applikationer och arbetsmoment, exempelvis bilning/mejsling för en kombihammare, slipning/kapning för en vinkelslip eller sågning i skivmaterial/träbalkar för en tigersåg.
Utifrån maskinens vibrationsnivå räknas två lagstadgade nivåer fram. Insatsvärdet (2,5 m/s²) då arbetsgivaren är skyldig att vidta åtgärder för att minska vibrationerna, till exempel genom att erbjuda medicinska kontroller eller planera arbetsrotation, samt gränsvärdet (5,0 m/s²) då arbetet måste avbrytas för dagen.
För byggföretag, som ofta redan tampas med tidspress och snäva marginaler, kan användningen av vibrationsdämpande teknik vara en verklig game changer på arbetsplatsen, och i vissa fall till och med vara den faktor som avgör om du kan räkna hem ett jobb eller inte.
MAKITA
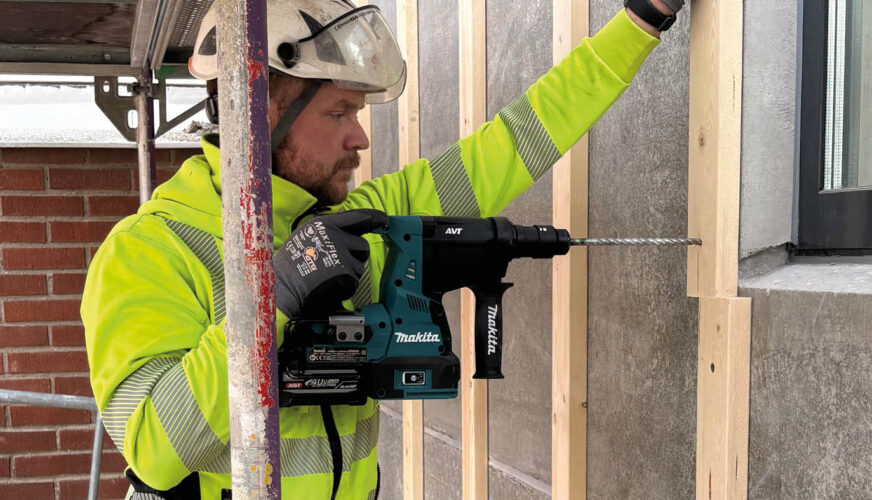
HR004G (6,5–7,0 m/s²). Foto: Makita.
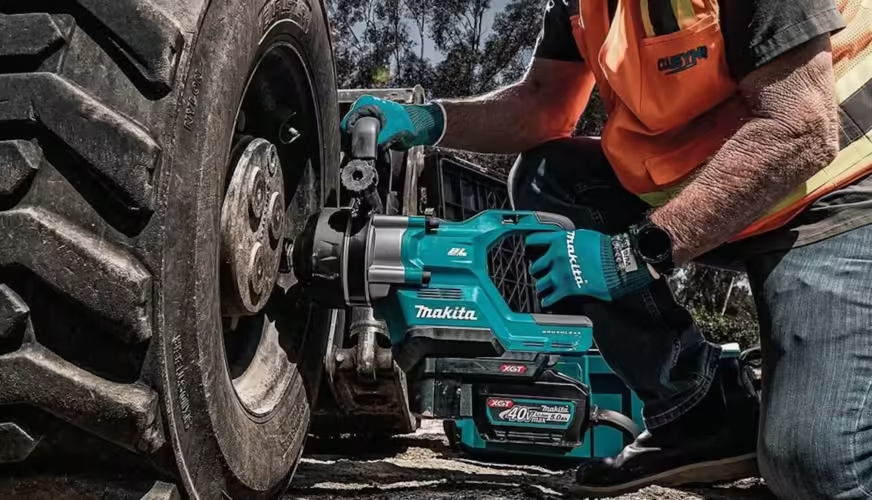
Med sitt antivibrationssystem AVT (Anti-Vibration Technology) erbjuder Makita en av marknadens mest effektiva lösningar för att minska vibrationer. Tekniken, som ursprungligen är inspirerad av seismisk ingenjörskonst (samma typ av dynamiska motviktssystem som skyddar skyskrapor mot jordbävningar) kan enklast beskrivas som en trestegsraket bestående av ett aktivt mekaniskt motviktssystem, ett frikopplat maskinhus och smart elektronik som anpassar varvtalet efter belastning.
”Vi skulle kunna göra maskiner med ännu lägre vibrationsvärden”
I sina moderna maskiner har Makita lyckats med konststycket att sänka vibrationsnivåerna med upp till 50 procent jämfört med konventionella maskiner, utan att kompromissa med verktygets prestanda. Några exempel är kombihammarna HR006G/HR007G (6,9–10,5 m/s²) och tigersågen JR002G (8,5 m/s²) på Makitas 40V Max XGT-plattform samt multiverktyget TM001G (1,5–2,5 m/s²) på 40V XGT-plattformen vars vibrationer ligger under eller precis på insatsvärdet, vilket gör att den i praktiken kan användas utan tidsgräns.
Jämfört med tidigare maskiner är skillnaden anmärkningsvärd. Som exempel kan nämnas att äldre generationers tigersågar utan AVT ofta bara kunde användas i cirka 13 minuter innan insatsvärdet nåddes.
Som komplement till informationen i produktbladen erbjuder Makita också en digital vibrationskalkylator där slutanvändaren kan beräkna den dagliga vibrationsexponeringen för specifika maskiner och se hur länge de kan användas under arbetsdagen.
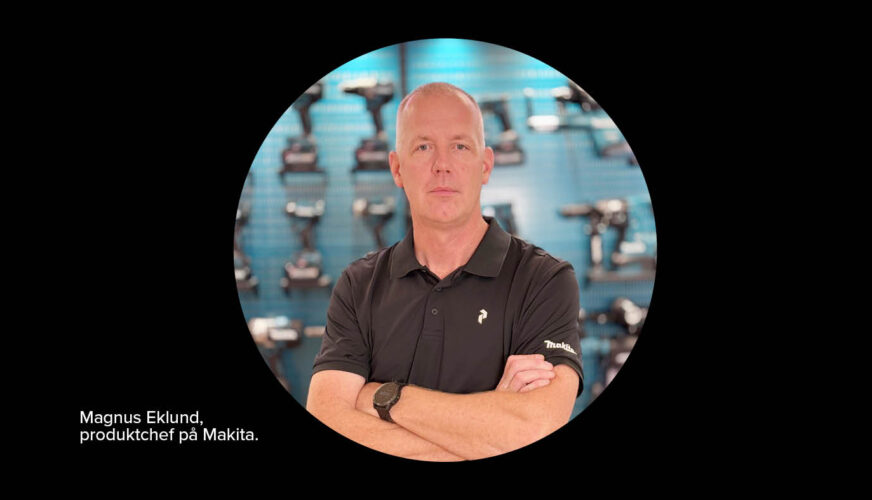
– Arbetsmiljö, där vibrationer är en viktig del, är ett stort fokus för oss på Makita, säger Magnus Eklund, produktchef på Makita. Där försöker vi också att vara så transparenta som möjligt mot användarna med att redovisa vibrationsvärden och så vidare. Utan att hänga ut några kollegor i branschen så kan jag säga att detta inte är självklart för alla.
Att utveckla ett ”snällt” verktyg är en många gånger svårbalanserad ekvation, förklarar Magnus, där även prestanda, vikt och pris måste landa rätt för att maskinen ska bli praktiskt användbar och kommersiellt gångbar.
– Vi skulle kunna göra maskiner med ännu lägre vibrationsvärden, men det skulle då vara till en kostnad som väldigt få är villiga att betala för.
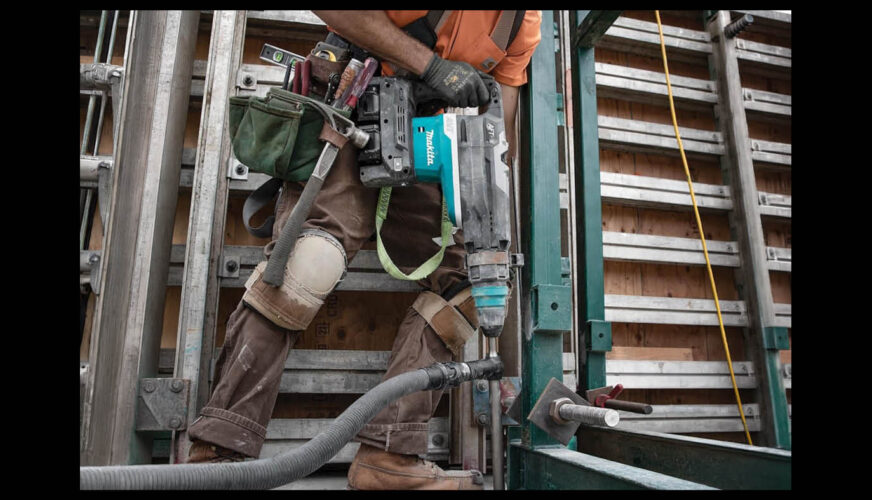
Vilken typ av tekniska lösningar finns egentligen i AVT-verktygen? Om vi tar en borrhammare som exempel.
– Maskinens främre del är utrustad med dämpande fjädrar som absorberar det mesta av slagkrafterna från borren eller bilningsmejseln. I maskinkroppen finns också en dynamisk motvikt som rör sig i motsatt riktning mot kolven. Både sidohandtaget och det bakre handtaget är helt separerade både från motordelen och från batteriet på sladdlösa modeller.
Vilka har varit de mest betydelsefulla tekniska framstegen inom AVT-tekniken sedan den introducerades i mitten av 2000-talet?
– Framför allt så har de vibrationsdämpade höljena utvecklats, och de avvibrerade handtagen. På en 10 år gammal AVT-maskin består själva vibrationsdämpningen mest av en inre mekanisk motvikt, och handtagen är mer stumma. För att få plats med vibrationsdämpande lösningar så har vissa maskinkroppar blivit något större, men jag skulle fortfarande säga att de är förhållandevis små och lätta. En viktig fördel med bättre dämpade maskiner är ju också att de håller längre.
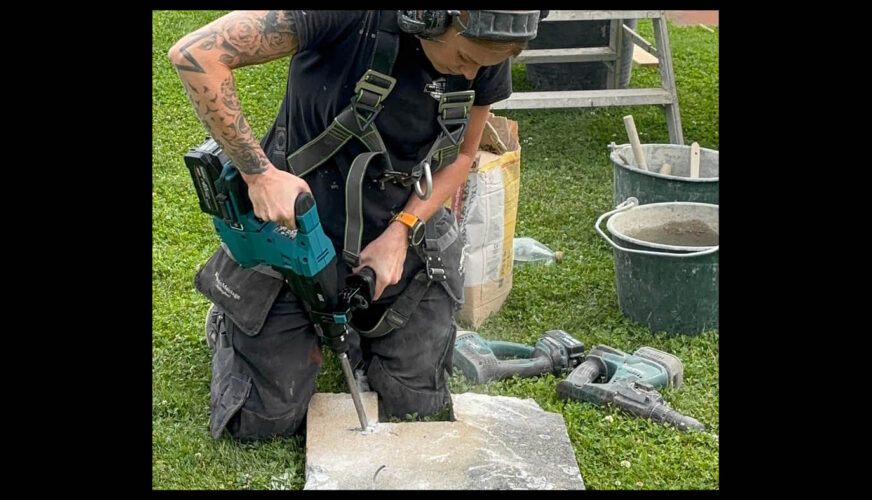
Hur har vibrationsdämpning påverkat användarnas val av utrustning?
– Tidigare var det kanske vanligare att välja billiga maskiner för att hålla ned kostnaderna, särskilt bland mindre företag. Idag har många insett att en maskin utan vibrationsdämpning kan påverka produktiviteten, och det finns en större medvetenhet om riskerna. För om man bara kan jobba en halvtimme med en viss maskin, hur mycket personal behöver du då? Och vad ska dessa göra resten av dagen? Vad kostar det att ha sjukskriven personal?
Är din uppfattning att vi kommer att få se olika typer av vibrationsdämpande teknik i fler verktygssegment framöver?
– Det tror jag absolut. Dels för att tekniken utvecklas, men också för att branschen ställer allt hårdare krav. Som exempel sitter jag just nu och beställer maskiner som ska börja tillverkas i december 2027 och därefter lanseras under 2028. En tydlig trend för dessa produktnyheter är att AVT-teknik och avvibrerande funktioner dyker upp i allt fler maskiner.
HILTI
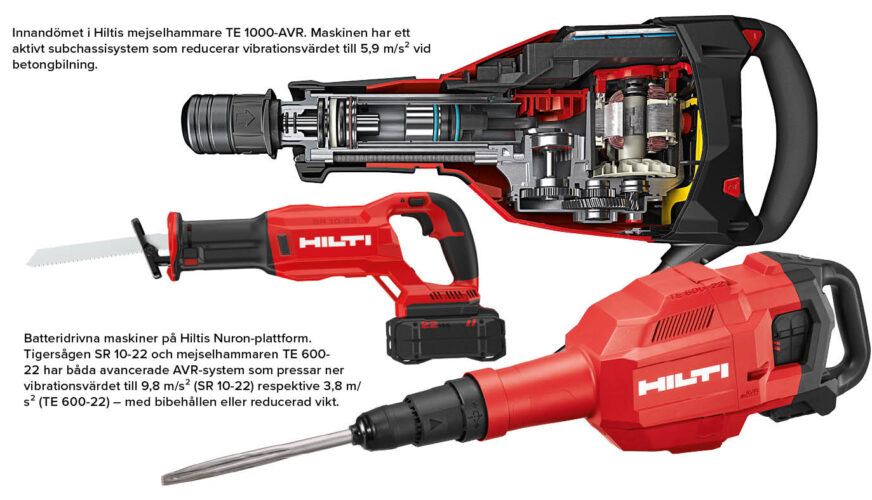
Hiltis patenterade vibrationsdämpningssystem AVR, som lanserades redan i slutet av 1990-talet, bygger på en kombination av dynamiska motvikter, mekaniskt helt frikopplade handtag och så kallade subchassin där hela det inre, vibrerande mekaniska blocket (motor och slagmekanism) är isolerat via ett fjädringssystem – en kombination som i Hiltis senaste produkter ska kunna kapa vibrationsnivåerna med upp till 66 procent jämfört med konventionella verktyg.
”Vibrationerna dämpas inte bara efter att de uppstått, de minskas redan där de genereras.”
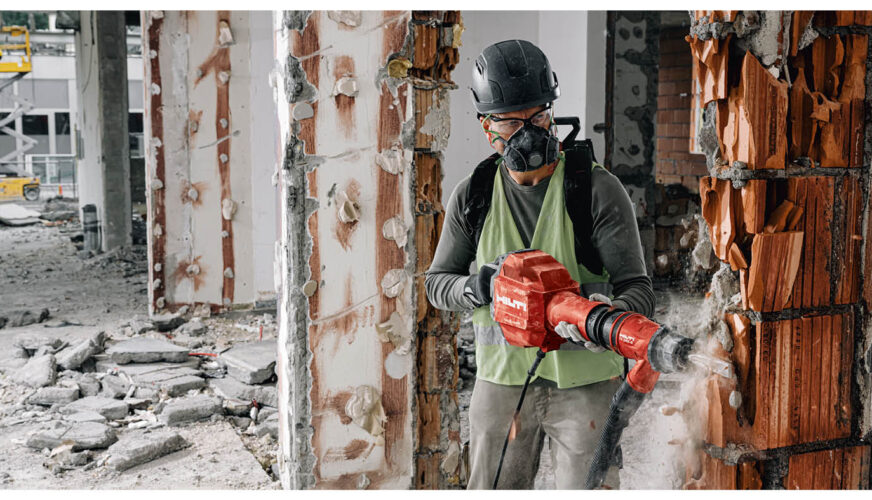
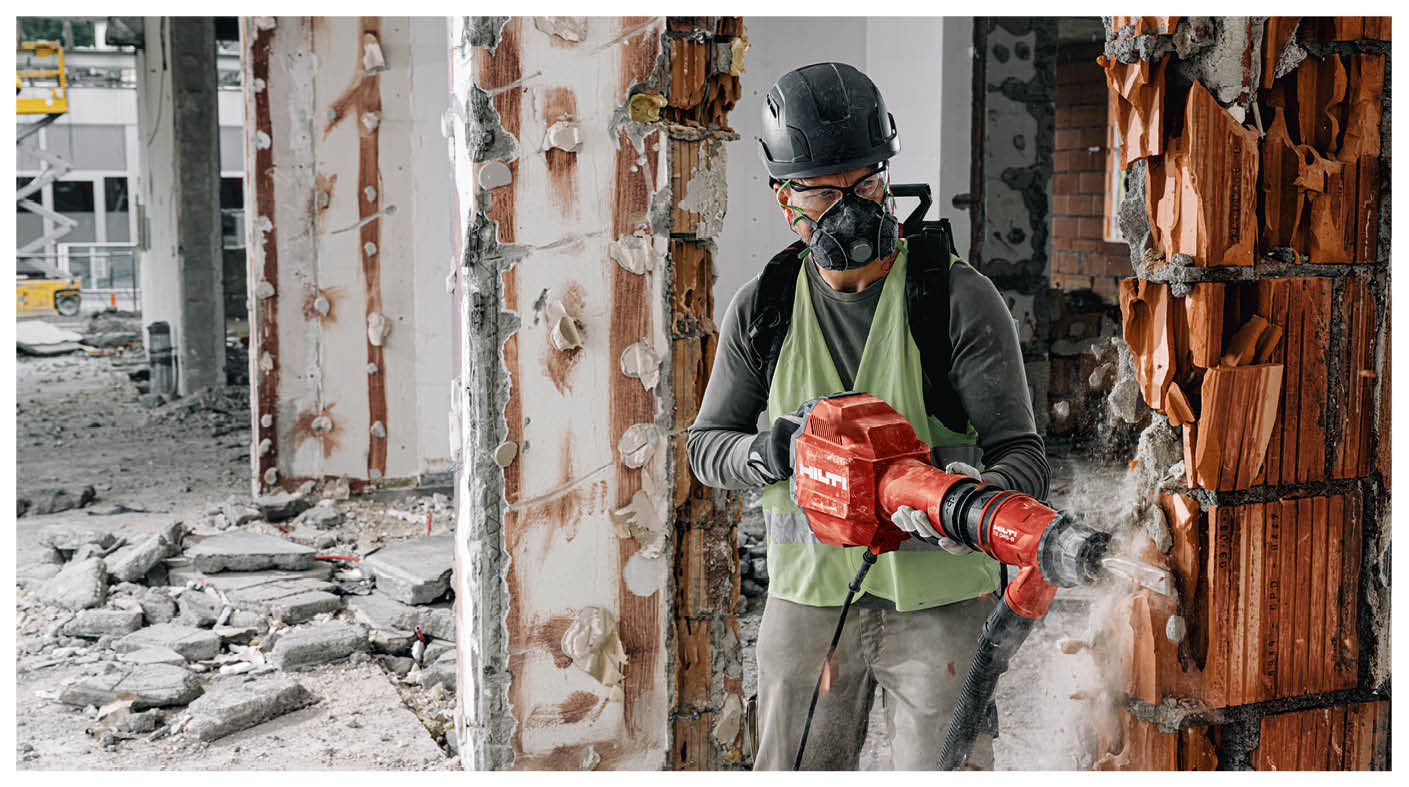
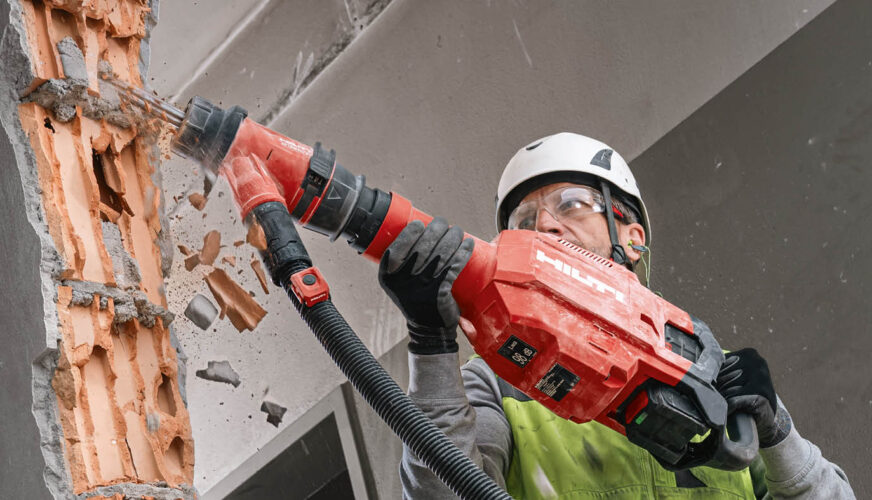
Ett exempel är Hiltis medelstora renodlade rivningshammare på Nuron-plattformen, TE 600-22 (3,8 m/s²), där AVR-tekniken har kapat vibrationerna så pass effektivt att den tillåtna arbetstiden innan insatsvärdet nås förlängs avsevärt.
Precis som branschkollegan Makita erbjuder även Hilti, som en del av sin digitala verktygsväljare Hilti Tool Selector, en vibrationskalkylator för sina maskiner baserad på faktisk produktivitet och avverkningshastighet.
– När vi tar fram nya verktyg tittar vi alltid på helheten, vilket givetvis inkluderar vibrationer. Generellt handlar det om att hitta rätt balans mellan vikt, prestanda och hur mycket vibrationer maskinen genererar. För varje generation som vi har släppt har vi lyckats reducera vibrationsexponeringen, men det senaste utvecklingssteget skulle jag säga är betydligt större än på länge.
Som exempel lyfter Gustav fram två maskiner, tigersågen SR 10-22 och den medelstora renodlade rivningshammaren TE 600-22.
– I båda dessa maskiner har vi lyckats reducera vibrationsvärdet kraftigt, och samtidigt höjt prestandan. TE 600-22 är dessutom betydligt lättare än sina föregångare i klassen, med en vikt på 5,9 kg.
Vilken del av AVR-tekniken har utvecklats mest?
– Den första generationens AVR fokuserade främst på mekanisk isolering mellan slagmekanismen och operatören. I de nya maskinerna arbetar flera system tillsammans med stötdämpning i flera led. En vibrerande del dämpas in i nästa, som i sin tur dämpas in i nästa, ända ut till det frikopplade handtaget. Resultatet blir att väldigt lite vibrationer faktiskt når fram till den som håller i verktyget. Vibrationerna dämpas inte bara efter att de uppstått, de minskas redan där de genereras.
Ser tekniken annorlunda ut för olika verktyg?
– Grunden är i princip densamma. Tittar du på AVR-tekniken i en tigersåg och en rivningshammare så är mycket likt. Ytterst handlar det om att kunna plocka bort stötkrafter och vibrationer från slutanvändaren.
Några övriga tips när det kommer till vibrationsdämpning?
– Att minska vibrationer handlar inte bara om vad som kan göras inuti maskinerna. När vi pratar med kunder brukar vi börja med att undersöka alternativ. Måste kunden verkligen borra ett hål för den här infästningen? Är det möjligt att diamantborra istället för att slagborra? Ofta är det möjligt att minska, eller helt ta bort, vibrationerna innan hantverkaren ens plockar upp verktyget.
BYGGPROFILEN
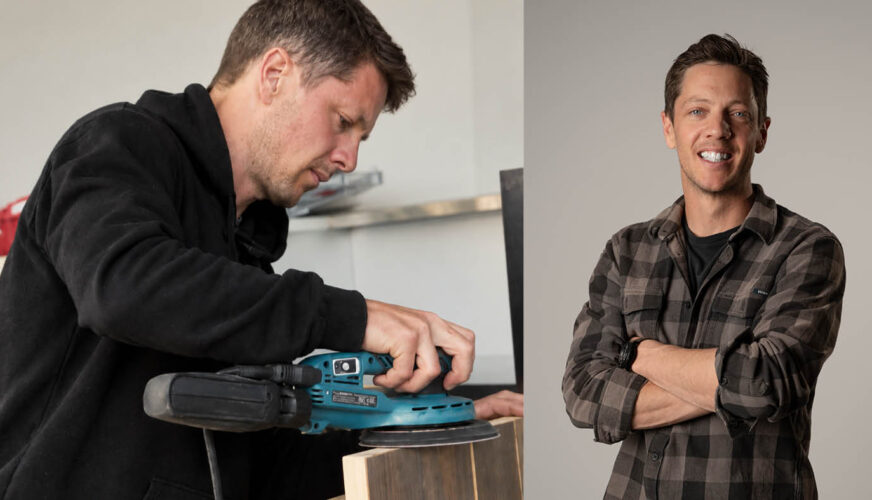
Byggprofilen Mathias Mörlin har över 20 års erfarenhet som snickare – en gedigen hantverksbakgrund som han idag kombinerar med ett brett entreprenörskap genom flera bolag inom fastigheter, design och entreprenad.
Utöver snickaryrket har Mathias även utbildat sig till byggnadsingenjör. Många känner säkert också igen honom från den populära kanalen Mörlin Wistrand och hantverkspodden Snickarn & Inredarn, som båda drivs tillsammans med inredaren Jannice Wistrand.
– Jag skulle säga att jag har en helt annan målmedvetenhet kring vibrationer idag än för 15 år sedan, säger Mathias. Jag kan känna emellanåt att det är lite av ett generationsskifte på gång bland hantverkare. Det finns en mycket större medvetenhet kring arbetsmiljö bland mig och mina kollegor än vad man upplevde hos dem som lärde upp oss. Tidigare handlade allt om vilken maskin som var starkast. Idag handlar det nästan lika mycket om vilken maskin som har bäst ergonomi, minst vibrationer och så vidare.
Hur lägger ni upp arbetet med ”elaka” maskiner på arbetsplatsen?
– För jobb där man står och river med tigersåg brukar vi ligga på arbetspass runt 15–20 minuter, och sedan byta av varandra. Och då får man ju lägga upp det så att man inte direkt går över till en slipmaskin, en bilningsmaskin eller något annat utpräglat vibrationsarbete.
Vilka verktyg tycker du personligen har förbättrats mest när det kommer till vibrationsdämpning?
– Jag jobbar mycket med verktyg från Makita, och där märker jag stor skillnad framför allt på maskiner som tigersågen JR002G, multiverktyget TM001G och excenterslipmaskinen BO002C. 6
HÅLTAGAREN
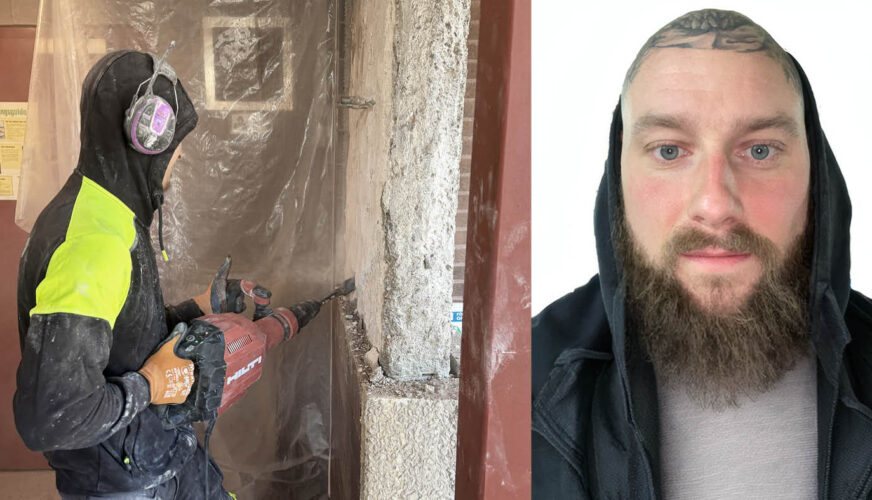
Robert Lindroos jobbar som håltagare på R:ens Fastighetsservice AB, baserat i Handen söder om Stockholm – ett entreprenad- och serviceföretag med fokus på rivningsarbeten och betonghåltagning inför ombyggnationer. De vanligaste arbetsredskapen för Robert är bilnings- och kombihammare samt kärnborrmaskiner av olika storlekar från Hilti.
– Vanligast är mindre servicejobb, säger Robert. Det kan vara att jag är på 3–4 platser samma dag. Jag är ju håltagare i grunden, men använder ofta bilningsmaskin som komplement när vi gör dörröppningar, sågar bort hissfronter eller gör spårningar till rör och elledningar.
Det senaste tillskottet till maskinparken är Hiltis nya, nätdrivna bilningsmaskin TE 600-AVR, som lanserades i början av 2026 – en smidig maskin på 5,9 kg som levererar en slagenergi på 11,9 joule och har ett vibrationsvärde på låga 3,8 m/s², vilket ger en arbetstid på 3 timmar och 27 minuter innan insatsvärdet uppnås.
– Alla de maskiner vi använder vibrerar ju, men nya TE 600-AVR känns helt klart snällare än många andra. Man känner det i handtagen. Jämför man till exempel med TE 700-AVR [7,9 m/s²] så är den också betydligt lättare, fast den slår lika hårt. Det blir ju fan så mycket mer ergonomiskt. Autofunktionen [hos TE 600-AVR] är också jäkligt najs, att slagstyrkan anpassas automatiskt beroende på hur hårt du trycker på.
Hur tänker ni generellt kring insats- och gränsvärden på jobbet?
– Eftersom det mest är servicejobb, och vi dessutom jobbar med håltagning, så blir det nästan aldrig att man kommer upp i längre arbetstider sett över hela arbetsdagen. Oftast så jobbar vi också två och två på arbetsplatsen, så vi kan turas om. Det är främst när vi jobbar med borrigg som man ibland kommer upp i lite längre arbetstider.
Du är inte sugen på batteridrivet?
– Nej, för de större maskinerna så föredrar jag sladd. De kräver så pass mycket ström. Med de batteritider som de batteridrivna maskinerna har idag, så skulle det bli för mycket att hålla på med laddning och batteribyten
F.D. BETONGARBETAREN
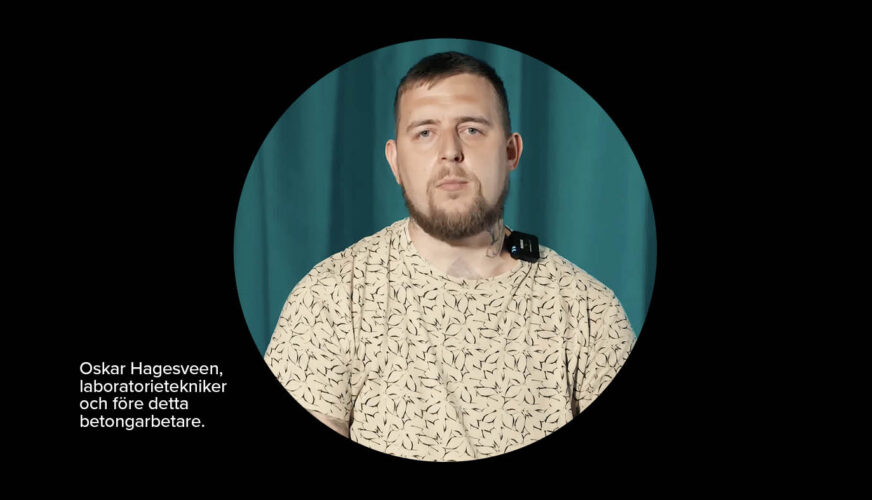
Oskar Hagesveen började arbeta som betongarbetare 2015 vid 16 års ålder. Efter bara några år på byggena började han känna av stickningar i fingrarna, och diagnostiserades kort därefter med vibrationsskador (HAVS).
Oskar kontaktade Byggnads ombudsman och regionala skyddsombud, Robert Nilsson, som tog symptomen på allvar. och hjälpte hela läkarundersöknings- och rättsprocessen. Till en början försökte företaget neka Oskar ersättning, men Byggnads drev processen tills Oskar fick livränta och ersättning för uppsägningstiden. Idag har Oskar bytt yrkesbana och jobbar som laboratorietekniker på ett företag i byggmaterialbranschen.
– När jag jobbade som betongarbetare började en vanlig dag klockan 07.00 på morgonen. Då var vi direkt ute och lade armering. Vi armerade fram till 13.00 ungefär, och sedan skulle man gjuta det man hade armerat. Det var ett monotont arbete där du kunde stå 6–8 timmar med bilnings- eller slipmaskiner.
– Som jag upplever min vibrationsskada idag är att de små blodkärlen ute i fingrarna har gått sönder. Det är därför som jag har vita fingrar. Det gör att jag fryser om mina händer. Det är väldigt jobbigt höst- och vintertid. Ett problem är också svagheten och fumligheten i händerna. Alla stötar och vibrationer som jag har fått i mina handleder har gjort att kraften inte är vad den borde vara.
Idag känner Oskar inte längre någon bitterhet över sin situation, och kan tvärtom tycka att han haft en viss tur i oturen.
– Så som jag förstått det så kunde det ha varit betydligt värre. Läkaren sade till mig, att hade jag fortsatt på samma sätt i tio år till, så hade jag kanske inte kunnat hålla en kaffekopp eller lyfta mitt barn. Skadorna hade också kunnat fortsätta att krypa upp i armarna, vidare till axlarna. Det jag önskar är att fler arbetsgivare tog ett större ansvar i att utbilda sig och sin personal i arbetsmiljö. Det finns fortfarande en stor okunskap från unga som kommer från skolan.
Källa: Makita Sverige.

FLER NYHETER
VISA FLER